燃料电池金属双极板为什么要做PECVD涂层?耐腐蚀和导电性如何同时兼顾
很多人提到PECVD,第一反应可能是:
半导体薄膜,
光学膜,
或者疏水功能涂层。
但实际上,PECVD还有一个非常值得关注的应用方向:
新能源装备中的金属表面功能化。
比如:
燃料电池金属双极板。
这类零件看起来只是一块带流道的金属板,但它需要同时完成:
气体分配、
电流传输、
热管理、
电池单元分隔
等多个任务。
而真正难的问题之一,就发生在它的最外层表面。
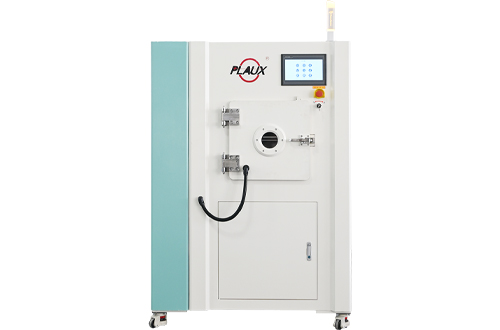
双极板是电堆中的重要组成部分。
早期双极板可以使用石墨材料。
石墨耐腐蚀、导电性能也不错,
但它也存在:
体积较大,
材料较脆,
加工效率有限
等问题。
相比之下,
不锈钢、钛合金等金属材料具有:
强度高,
可以做得更薄,
适合冲压成型,
更容易进行大批量制造
等优势。
所以金属双极板一直是燃料电池轻量化和规模制造的重要技术路线。
但换成金属以后,
新的问题也出现了:
腐蚀。
304不锈钢本来就很耐腐蚀,
为什么还需要做涂层?
因为燃料电池内部的工作环境,并不是普通空气环境。
PEM燃料电池阴极区域可能同时存在:
酸性环境,
高湿度,
一定温度,
电化学电位。
这种环境会对金属表面产生持续作用。
不锈钢为了保护自身,会在表面形成富铬钝化膜。
从防腐角度来说,这层膜是好事。
但从燃料电池导电角度来看,
问题来了:
钝化膜电阻比较高。
也就是说,
金属自己为了防止腐蚀形成的保护层,
反而可能增加双极板和气体扩散层之间的:
界面接触电阻。
最终增加电池内部欧姆损耗。
这就形成了一个典型的材料矛盾:
想耐腐蚀,又想保持高导电。
把金属和腐蚀介质隔开。
但是燃料电池双极板不行。
因为双极板还必须传导电流。
如果涂层非常耐腐蚀,
但本身电阻很高,
同样会影响电堆效率。
所以理想的双极板表面应该同时具备:
**较好的耐腐蚀性
较低的界面接触电阻
较好的涂层附着力
足够的长期稳定性。**
这就是为什么:
TiN、
CrN、
TiC、
碳膜、
类金刚石碳膜
等不同涂层体系一直有人研究。
而2026年10月最新发表的这项研究,则把重点放在了:
PECVD多层复合结构。
304不锈钢
作为基材,
开发了一套Showerhead结构的PECVD反应器。
最终尝试构建:
Ti / TiCx / a-C
多层薄膜。
其中:
Ti是钛层,
TiCx是碳化钛相关过渡层,
a-C则是Amorphous Carbon,也就是非晶碳表层。
为什么不直接只镀一层碳?
因为功能薄膜真正困难的地方往往不是:
“这层材料性能好不好。”
还要考虑:
“它能不能牢牢待在基材上。”
多层设计就是解决这一问题的一种思路。
三层承担不同任务。
主要作用之一是建立金属基材与上层涂层之间的结合界面。
通过组成逐渐过渡,
减小完全不同材料直接结合带来的界面问题。
碳材料具有较好的:
化学稳定性,
电学性能,
因此是双极板保护涂层的重要候选之一。
这种思路其实体现了功能涂层设计中的一个基本原则:
最外层负责功能,底层负责让功能层稳定地留在产品上。
PVD,
CVD,
喷涂,
电镀
等多种方法。
PECVD的特点是:
利用等离子体把前驱体激活,
通过自由基、离子等活性物种参与薄膜生长。
这带来几个比较重要的工艺能力:
第一,
可以利用等离子化学调节薄膜组成。
第二,
可以在相对可控的温度下进行沉积。
第三,
对于具有一定三维结构的表面,具备进一步优化均匀覆盖的可能。
这对于双极板尤其重要。
因为真正的双极板并不是一块完全平整的钢板。
它上面还有:
复杂流道结构。
所以量产真正需要解决的并不是:
平面试片能不能镀出来,
而是:
整个流场结构能不能形成均匀、连续、低缺陷的功能膜。
研究同时测试了:
连续RF放电
以及:
纳秒脉冲辉光放电。
其中碳层的沉积速度达到约:
200~237 nm/min。
研究人员认为,这一速度已经达到或者超过文献中部分双极板碳涂层的较高水平。
为什么沉积速度很重要?
因为实验室做涂层,
花一两个小时镀一块样品可以接受。
但真正进入汽车或者大规模燃料电池生产以后,
一套电堆可能需要:
数百块双极板。
如果沉积时间过长,
设备产能和制造成本都会受到影响。
所以功能膜产业化不能只看:
膜的性能有多好。
还必须看:
一分钟能做多少。
ICR——Interfacial Contact Resistance,界面接触电阻。
这个数字越高,
意味着电流通过:
双极板 → 气体扩散层
界面时产生的电阻损耗越明显。
研究中未经涂层处理的304不锈钢样品,ICR约为:
23.5 mΩ·cm²。
部分优化后的碳涂层可以达到:
12~13 mΩ·cm²左右。
其中一组纳秒脉冲碳膜样品进一步达到:
5.4 mΩ·cm²。
作为对照,论文引用的美国DOE相关目标为:
低于10 mΩ·cm²。
也就是说,
这组实验样品已经进入这一目标范围。
但这里有一个细节必须说明:
5.4 mΩ·cm²是特定优化碳膜样品的结果,并不代表所有Ti/TiCx/a-C多层膜都已经达到这个数值。
例如论文中一组尚未完全优化的完整多层结构样品ICR约为:
19.2 mΩ·cm²。
这恰恰说明实际功能薄膜开发不能只看“材料组合理论上很好”。
真正决定最终性能的还有:
沉积条件,
界面状态,
膜层结构,
温度,
氢气比例,
脉冲方式。
“碳膜”只是一个很宽泛的名称。
不同工艺做出来的碳膜:
sp²/sp³结构比例不同,
氢含量不同,
致密度不同,
缺陷程度不同,
最终导电性能就可能完全不同。
研究发现,
调整:
基材温度,
氢气比例,
连续RF或脉冲放电方式
都会明显影响最终薄膜的微观结构和ICR表现。
所以PECVD真正控制的不是:
“有没有膜。”
而是:
“长出来的是一层什么样的膜。”
这也是薄膜沉积和普通喷涂最大的区别之一。
Titanium Isopropoxide,TiPO。
为了形成所需要的金属钛相关层,
研究利用氢等离子产生的活性氢,
参与前驱体还原过程。
SEM、EDS、XRD和Raman等分析显示,可以形成均匀、无明显针孔的多层结构。
这又体现了PECVD一个重要特点:
等离子体不仅提供:
能量。
它还能直接参与:
化学反应。
因此通过:
气体比例,
功率,
压力,
脉冲方式,
温度
调整,
可以控制:
沉积速率,
膜层化学组成,
微观结构。
薄膜局部存在一个小针孔可能看起来没什么。
但是对于防腐涂层来说,
针孔意味着:
腐蚀介质可以直接接触下面的不锈钢。
一旦局部发生腐蚀,
就可能从这个点开始逐渐扩大。
所以真正的保护涂层除了要求:
耐腐蚀,
还要尽可能做到:
连续、致密、均匀。
这也是为什么实验室评价薄膜时不能只测:
接触角,
或者电阻。
还需要通过:
SEM,
截面,
EDS,
Raman,
XRD
等手段确认膜层本身的:
结构和完整性。
并不代表实际产品就能长期使用。
燃料电池内部长期存在:
温度变化,
酸性环境,
湿度变化,
电化学作用。
所以研究人员进一步让涂层经历:
pH 3硫酸环境
以及:
30°C~100°C热循环。
论文报告,在其加速测试条件下,没有通过Raman或形貌观察检测到明显退化。
当然,
这并不能直接等同于:
已经完成完整汽车寿命验证。
真正进入量产,还必须继续做更长期的:
腐蚀测试,
电化学测试,
机械耐久,
实际电堆运行
等验证。
但至少说明:
这类PECVD碳基薄膜具有进一步工程化研究的价值。
“燃料电池又多了一个应用。”
更重要的是:
功能薄膜设备未来越来越需要同时解决四个问题。
TiCx过渡层、
碳功能层
之间能否连续切换,并保持界面稳定?
这些问题最终决定的,
不是一片实验样品。
而是:
工艺能不能真正量产。
还是:
清洗机。
产品进去,
把表面污染处理一下,
然后出去做粘接。
但PECVD代表的是另外一种思路。
产品进去以后,
不仅仅是:
去掉什么。
还可以:
增加什么。
比如构建:
疏水膜,
阻隔膜,
碳膜,
绝缘层,
或者其他功能层。
等离子技术也因此从:
Surface Cleaning——表面清洁
逐渐延伸到:
Surface Manufacturing——表面功能制造。
这也是PECVD和传统等离子清洗最大的区别之一。
核心不是简单防锈。
因为双极板需要同时做到:
耐腐蚀,又能高效导电。
2026年10月8日最新发表的研究利用PECVD,在304不锈钢表面开发Ti/TiCx/非晶碳相关多层涂层体系,并通过连续RF和纳秒脉冲等离子探索高速沉积。
研究中碳层沉积速度达到约:
200~237 nm/min,
部分优化碳涂层的界面接触电阻最低达到:
5.4 mΩ·cm²,
同时在酸性热循环条件下表现出较好的结构稳定性。
这项研究真正说明的并不是:
某一种涂层方案已经成为最终答案。
而是:
当材料本体性能不能同时满足所有要求时,可以通过PECVD重新设计最外层表面。
既保留金属双极板:
轻薄、
高强度、
易加工
的优势,
又通过一层非常薄的功能膜,
去解决:
腐蚀,
导电,
界面稳定性
这些问题。
这也正是等离子薄膜技术越来越值得工业制造关注的原因:
不必改变整个材料,只需要把真正参与工作的表面,做成我们需要的状态。
昆山普乐斯电子科技有限公司专注于等离子表面处理设备及材料表面改性工艺,业务涵盖等离子清洗、活化、刻蚀及PECVD薄膜沉积等方向,可针对金属、高分子及精密零部件的功能涂层需求,根据基材、膜层目标、产品结构和量产条件开展样品测试与工艺验证,为实际应用建立更加稳定的等离子沉积工艺窗口。如果您对等离子体表面处理机有需求或者想了解更多详细信息,欢迎点击普乐斯的在线客服进行咨询,或者直接拨打全国统一服务热线400-816-9009,普乐斯恭候您的来电!
半导体薄膜,
光学膜,
或者疏水功能涂层。
但实际上,PECVD还有一个非常值得关注的应用方向:
新能源装备中的金属表面功能化。
比如:
燃料电池金属双极板。
这类零件看起来只是一块带流道的金属板,但它需要同时完成:
气体分配、
电流传输、
热管理、
电池单元分隔
等多个任务。
而真正难的问题之一,就发生在它的最外层表面。
一、为什么燃料电池要使用金属双极板?
在质子交换膜燃料电池,也就是PEMFC中,双极板是电堆中的重要组成部分。
早期双极板可以使用石墨材料。
石墨耐腐蚀、导电性能也不错,
但它也存在:
体积较大,
材料较脆,
加工效率有限
等问题。
相比之下,
不锈钢、钛合金等金属材料具有:
强度高,
可以做得更薄,
适合冲压成型,
更容易进行大批量制造
等优势。
所以金属双极板一直是燃料电池轻量化和规模制造的重要技术路线。
但换成金属以后,
新的问题也出现了:
腐蚀。
二、不锈钢很耐腐蚀,为什么还不够?
很多人会觉得:304不锈钢本来就很耐腐蚀,
为什么还需要做涂层?
因为燃料电池内部的工作环境,并不是普通空气环境。
PEM燃料电池阴极区域可能同时存在:
酸性环境,
高湿度,
一定温度,
电化学电位。
这种环境会对金属表面产生持续作用。
不锈钢为了保护自身,会在表面形成富铬钝化膜。
从防腐角度来说,这层膜是好事。
但从燃料电池导电角度来看,
问题来了:
钝化膜电阻比较高。
也就是说,
金属自己为了防止腐蚀形成的保护层,
反而可能增加双极板和气体扩散层之间的:
界面接触电阻。
最终增加电池内部欧姆损耗。
这就形成了一个典型的材料矛盾:
想耐腐蚀,又想保持高导电。
三、所以双极板涂层不能只解决“防锈”
普通防腐涂层往往首先追求:把金属和腐蚀介质隔开。
但是燃料电池双极板不行。
因为双极板还必须传导电流。
如果涂层非常耐腐蚀,
但本身电阻很高,
同样会影响电堆效率。
所以理想的双极板表面应该同时具备:
**较好的耐腐蚀性
较低的界面接触电阻
较好的涂层附着力
足够的长期稳定性。**
这就是为什么:
TiN、
CrN、
TiC、
碳膜、
类金刚石碳膜
等不同涂层体系一直有人研究。
而2026年10月最新发表的这项研究,则把重点放在了:
PECVD多层复合结构。
四、这项最新研究做了什么?
研究人员以:304不锈钢
作为基材,
开发了一套Showerhead结构的PECVD反应器。
最终尝试构建:
Ti / TiCx / a-C
多层薄膜。
其中:
Ti是钛层,
TiCx是碳化钛相关过渡层,
a-C则是Amorphous Carbon,也就是非晶碳表层。
为什么不直接只镀一层碳?
因为功能薄膜真正困难的地方往往不是:
“这层材料性能好不好。”
还要考虑:
“它能不能牢牢待在基材上。”
多层设计就是解决这一问题的一种思路。
五、为什么要设计Ti/TiCx/碳这样的多层结构?
可以把它简单理解成:三层承担不同任务。
第一层:Ti结合层
靠近304不锈钢基材。主要作用之一是建立金属基材与上层涂层之间的结合界面。
第二层:TiCx过渡层
位于金属层和碳层之间。通过组成逐渐过渡,
减小完全不同材料直接结合带来的界面问题。
第三层:非晶碳功能层
最外层直接接触燃料电池工作环境。碳材料具有较好的:
化学稳定性,
电学性能,
因此是双极板保护涂层的重要候选之一。
这种思路其实体现了功能涂层设计中的一个基本原则:
最外层负责功能,底层负责让功能层稳定地留在产品上。
六、这项研究为什么选择PECVD?
传统功能涂层可以使用:PVD,
CVD,
喷涂,
电镀
等多种方法。
PECVD的特点是:
利用等离子体把前驱体激活,
通过自由基、离子等活性物种参与薄膜生长。
这带来几个比较重要的工艺能力:
第一,
可以利用等离子化学调节薄膜组成。
第二,
可以在相对可控的温度下进行沉积。
第三,
对于具有一定三维结构的表面,具备进一步优化均匀覆盖的可能。
这对于双极板尤其重要。
因为真正的双极板并不是一块完全平整的钢板。
它上面还有:
复杂流道结构。
所以量产真正需要解决的并不是:
平面试片能不能镀出来,
而是:
整个流场结构能不能形成均匀、连续、低缺陷的功能膜。
七、最新研究的沉积速度有多快?
这一点是这篇论文很值得关注的地方。研究同时测试了:
连续RF放电
以及:
纳秒脉冲辉光放电。
其中碳层的沉积速度达到约:
200~237 nm/min。
研究人员认为,这一速度已经达到或者超过文献中部分双极板碳涂层的较高水平。
为什么沉积速度很重要?
因为实验室做涂层,
花一两个小时镀一块样品可以接受。
但真正进入汽车或者大规模燃料电池生产以后,
一套电堆可能需要:
数百块双极板。
如果沉积时间过长,
设备产能和制造成本都会受到影响。
所以功能膜产业化不能只看:
膜的性能有多好。
还必须看:
一分钟能做多少。
八、导电性能怎么样?
评价双极板涂层时有一个非常关键的数据:ICR——Interfacial Contact Resistance,界面接触电阻。
这个数字越高,
意味着电流通过:
双极板 → 气体扩散层
界面时产生的电阻损耗越明显。
研究中未经涂层处理的304不锈钢样品,ICR约为:
23.5 mΩ·cm²。
部分优化后的碳涂层可以达到:
12~13 mΩ·cm²左右。
其中一组纳秒脉冲碳膜样品进一步达到:
5.4 mΩ·cm²。
作为对照,论文引用的美国DOE相关目标为:
低于10 mΩ·cm²。
也就是说,
这组实验样品已经进入这一目标范围。
但这里有一个细节必须说明:
5.4 mΩ·cm²是特定优化碳膜样品的结果,并不代表所有Ti/TiCx/a-C多层膜都已经达到这个数值。
例如论文中一组尚未完全优化的完整多层结构样品ICR约为:
19.2 mΩ·cm²。
这恰恰说明实际功能薄膜开发不能只看“材料组合理论上很好”。
真正决定最终性能的还有:
沉积条件,
界面状态,
膜层结构,
温度,
氢气比例,
脉冲方式。
九、为什么同样是碳膜,电阻还能差这么多?
这就是等离子薄膜工艺真正有技术含量的地方。“碳膜”只是一个很宽泛的名称。
不同工艺做出来的碳膜:
sp²/sp³结构比例不同,
氢含量不同,
致密度不同,
缺陷程度不同,
最终导电性能就可能完全不同。
研究发现,
调整:
基材温度,
氢气比例,
连续RF或脉冲放电方式
都会明显影响最终薄膜的微观结构和ICR表现。
所以PECVD真正控制的不是:
“有没有膜。”
而是:
“长出来的是一层什么样的膜。”
这也是薄膜沉积和普通喷涂最大的区别之一。
十、为什么氢等离子在这里也很重要?
这项研究使用了一种相对更安全的钛前驱体:Titanium Isopropoxide,TiPO。
为了形成所需要的金属钛相关层,
研究利用氢等离子产生的活性氢,
参与前驱体还原过程。
SEM、EDS、XRD和Raman等分析显示,可以形成均匀、无明显针孔的多层结构。
这又体现了PECVD一个重要特点:
等离子体不仅提供:
能量。
它还能直接参与:
化学反应。
因此通过:
气体比例,
功率,
压力,
脉冲方式,
温度
调整,
可以控制:
沉积速率,
膜层化学组成,
微观结构。
十一、为什么“没有针孔”非常重要?
如果只考虑导电,薄膜局部存在一个小针孔可能看起来没什么。
但是对于防腐涂层来说,
针孔意味着:
腐蚀介质可以直接接触下面的不锈钢。
一旦局部发生腐蚀,
就可能从这个点开始逐渐扩大。
所以真正的保护涂层除了要求:
耐腐蚀,
还要尽可能做到:
连续、致密、均匀。
这也是为什么实验室评价薄膜时不能只测:
接触角,
或者电阻。
还需要通过:
SEM,
截面,
EDS,
Raman,
XRD
等手段确认膜层本身的:
结构和完整性。
十二、涂层做出来以后,最重要的是能不能长期稳定
刚沉积完成的数据漂亮,并不代表实际产品就能长期使用。
燃料电池内部长期存在:
温度变化,
酸性环境,
湿度变化,
电化学作用。
所以研究人员进一步让涂层经历:
pH 3硫酸环境
以及:
30°C~100°C热循环。
论文报告,在其加速测试条件下,没有通过Raman或形貌观察检测到明显退化。
当然,
这并不能直接等同于:
已经完成完整汽车寿命验证。
真正进入量产,还必须继续做更长期的:
腐蚀测试,
电化学测试,
机械耐久,
实际电堆运行
等验证。
但至少说明:
这类PECVD碳基薄膜具有进一步工程化研究的价值。
十三、这项研究对PECVD设备开发有什么启示?
我认为真正值得等离子设备行业关注的,不只是:“燃料电池又多了一个应用。”
更重要的是:
功能薄膜设备未来越来越需要同时解决四个问题。
第一,沉积均匀性
复杂流道不同区域的膜厚和成分是否一致?第二,沉积速度
性能再好的膜,如果产能太低,也难以进入大规模生产。第三,膜层重复性
第一块和第一千块双极板是不是相同?第四,多层工艺控制
Ti层、TiCx过渡层、
碳功能层
之间能否连续切换,并保持界面稳定?
这些问题最终决定的,
不是一片实验样品。
而是:
工艺能不能真正量产。
十四、为什么PECVD特别适合做“表面功能制造”?
过去很多客户理解等离子设备,还是:
清洗机。
产品进去,
把表面污染处理一下,
然后出去做粘接。
但PECVD代表的是另外一种思路。
产品进去以后,
不仅仅是:
去掉什么。
还可以:
增加什么。
比如构建:
疏水膜,
阻隔膜,
碳膜,
绝缘层,
或者其他功能层。
等离子技术也因此从:
Surface Cleaning——表面清洁
逐渐延伸到:
Surface Manufacturing——表面功能制造。
这也是PECVD和传统等离子清洗最大的区别之一。
结语
燃料电池金属双极板为什么需要做表面涂层?核心不是简单防锈。
因为双极板需要同时做到:
耐腐蚀,又能高效导电。
2026年10月8日最新发表的研究利用PECVD,在304不锈钢表面开发Ti/TiCx/非晶碳相关多层涂层体系,并通过连续RF和纳秒脉冲等离子探索高速沉积。
研究中碳层沉积速度达到约:
200~237 nm/min,
部分优化碳涂层的界面接触电阻最低达到:
5.4 mΩ·cm²,
同时在酸性热循环条件下表现出较好的结构稳定性。
这项研究真正说明的并不是:
某一种涂层方案已经成为最终答案。
而是:
当材料本体性能不能同时满足所有要求时,可以通过PECVD重新设计最外层表面。
既保留金属双极板:
轻薄、
高强度、
易加工
的优势,
又通过一层非常薄的功能膜,
去解决:
腐蚀,
导电,
界面稳定性
这些问题。
这也正是等离子薄膜技术越来越值得工业制造关注的原因:
不必改变整个材料,只需要把真正参与工作的表面,做成我们需要的状态。
昆山普乐斯电子科技有限公司专注于等离子表面处理设备及材料表面改性工艺,业务涵盖等离子清洗、活化、刻蚀及PECVD薄膜沉积等方向,可针对金属、高分子及精密零部件的功能涂层需求,根据基材、膜层目标、产品结构和量产条件开展样品测试与工艺验证,为实际应用建立更加稳定的等离子沉积工艺窗口。如果您对等离子体表面处理机有需求或者想了解更多详细信息,欢迎点击普乐斯的在线客服进行咨询,或者直接拨打全国统一服务热线400-816-9009,普乐斯恭候您的来电!
下一篇:没有了 上一篇:细间距封装为什么想摆脱助焊剂?从等离子去氧化看无助焊剂Flip-Chip键合
“推荐阅读”
【本文标签】:PECVD涂层、燃料电池双极板、金属双极板表面处理、不锈钢双极板、等离子镀膜、碳涂层、PECVD设备、等离子表面改性
【责任编辑】:普乐斯电子版权所有:https://www.plasmause.com转载请注明出处
【责任编辑】:普乐斯电子版权所有:https://www.plasmause.com转载请注明出处
普乐斯推荐


等离子百科
- 燃料电池金属双极板为什么要做PECVD涂层?耐腐蚀和导电性如何同时兼顾
- 细间距封装为什么想摆脱助焊剂?从等离子去氧化看无助焊剂Flip-Chip键合
- 等离子清洗不一定让平均拉力更高,为什么仍值得做?从Wire Bonding看量产一致性
- 大气压等离子不只是清洗,还能沉积功能薄膜?从2026新研究看等离子涂层技术
- PTFE/PVC导管内壁也能做等离子处理?从2026最新研究看细长管腔表面改性难点
- 光模块走向6.4T与NPO/CPO后,封装前等离子表面处理要关注什么?
- 等离子处理后密封胶为什么还会漏气?粘接强度和气密性不是一回事
- 金属和玻璃表面能本来就高,为什么粘接前还要做等离子清洗?
- 等离子处理能替代底涂剂吗?不是所有材料都适合,先看这5个条件
- 等离子处理功率越高越好吗?从Micro-LED刻蚀损伤看工艺窗口的重要性
最新资讯文章
- 燃料电池金属双极板为什么要做PECVD涂层?耐腐蚀和导电性如何同时兼顾
- 细间距封装为什么想摆脱助焊剂?从等离子去氧化看无助焊剂Flip-Chip键合
- 等离子清洗不一定让平均拉力更高,为什么仍值得做?从Wire Bonding看量产一致性
- 大气压等离子不只是清洗,还能沉积功能薄膜?从2026新研究看等离子涂层技术
- PTFE/PVC导管内壁也能做等离子处理?从2026最新研究看细长管腔表面改性难点
- 光模块走向6.4T与NPO/CPO后,封装前等离子表面处理要关注什么?
- 等离子处理后密封胶为什么还会漏气?粘接强度和气密性不是一回事
- 金属和玻璃表面能本来就高,为什么粘接前还要做等离子清洗?
- 等离子处理能替代底涂剂吗?不是所有材料都适合,先看这5个条件
- 等离子处理功率越高越好吗?从Micro-LED刻蚀损伤看工艺窗口的重要性
 苏公网安备 32058302002178号